不锈钢风管加工工艺要点,江西宏海通风源头工厂实操分享
2026-11-03 11:39:17 点击:
在餐饮排烟、废气处理、消防排烟工程中,不锈钢风管的加工质量直接决定整个通风系统的使用寿命与运行效果。很多客户在选择风管厂家时,最关心加工工艺是否规范,江西宏海通风作为自产自销的风管生产企业,结合多年生产经验,为大家拆解不锈钢风管加工过程中的核心要点,让大家看懂标准化生产的优势。
正式不锈钢风管加工前的技术交底和材料管控是第一道关卡。接到客户需求,业务与技术人员先沟通项目工况,厨房排烟、车间除尘、地下室消防排烟不同场景,对不锈钢板材厚度、风管耐压等级要求各不相同,技术部据此绘制加工图纸,标注法兰、加固、检测孔位置。原材料进场之后,质检人员核对板材材质证明,检查板面保护膜完好度,搬运、加工过程中铺设防护垫,杜绝硬物划伤不锈钢表面,一旦保护膜破损,及时做好防护,避免板材在生产阶段就出现锈点。
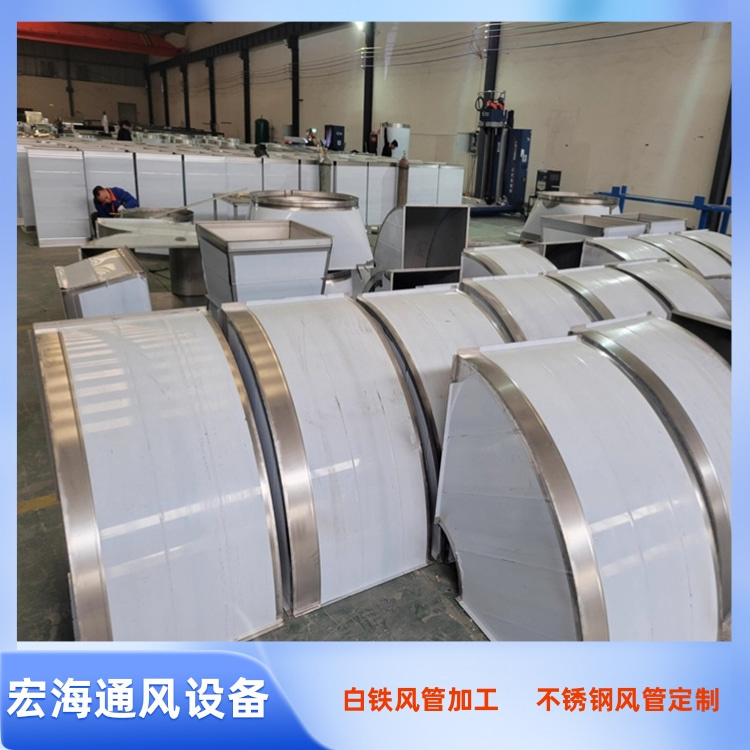
下料成型阶段,精度控制是核心。数控设备下料可以把尺寸误差控制在极小范围,排版时最大化利用板材,降低客户材料成本。折方、卷圆工序对工人熟练度要求很高,折边角度、翻边尺寸必须统一,如果翻边宽窄不一,后期对接焊接就容易漏风。和普通镀锌风管不同,不锈钢不能随意敲击,一旦板面出现凹坑、划痕,不仅影响外观,划痕位置还容易成为腐蚀突破口,所以宏海通风车间全部使用不锈钢工装、橡胶锤作业,规避碳钢工具带来的污染。
焊接是不锈钢风管加工最关键的工序。工厂优先采用氩弧焊,相比其他焊接方式,氩弧焊焊缝成型美观,热变形更小,适合不锈钢薄壁风管加工。焊接前清理焊接位置油污杂质,焊接时控制焊接电流、焊接速度,防止板材烧穿、变形。长管段、大边长风管必须加装不锈钢加固框,加固框和风管本体贴合牢固,避免风管在大风量工况下发生抖动、变形,很多小厂省略加固工序,风管投入使用一段时间后就容易变形漏风,增加后期维修成本。
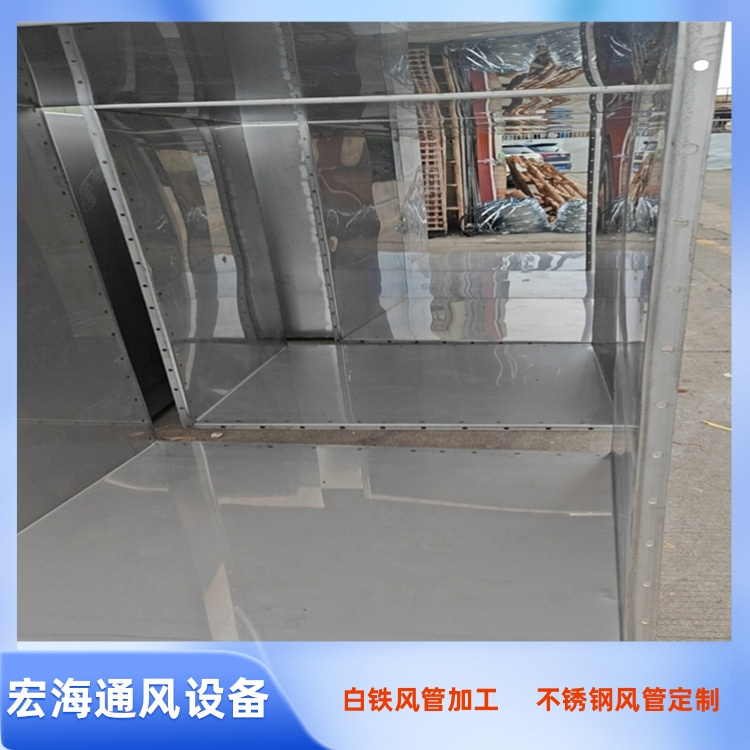
焊后表面处理和气密性检测,是出厂前最后两道防线。焊接完成,清除焊渣飞溅物,做酸洗钝化,修复焊接过程中被破坏的钝化膜,这一步千万不能省略,缺少钝化处理,焊缝位置极易生锈。全部加工完成后,工厂对每一批风管做漏光、密封性抽检,尺寸、焊缝、外观全部达标才可以打包发货。
江西宏海通风除不锈钢风管之外,还生产镀锌风管、共板法兰风管、螺旋风管、厨房排烟罩等产品,同时承接整套通风环保设备安装,活性炭箱、喷淋塔安装调试一站式服务,工厂直供无中间商,可快速供货,满足各类工程工期需求。
- 上一篇:没有啦
- 下一篇:不锈钢风管加工制作全流程详解 2026/11/3