螺旋风管加工核心工艺要点|江西宏海通风精工制作分享
2026-11-03 13:49:45 点击:
在现代通风工程施工中,螺旋风管的使用占比逐年提升,其良好的通风性能、稳固的结构特性、低廉的运维成本,成为工程施工的优选。而螺旋风管加工的最终品质,完全取决于厂家的加工工艺与生产标准,细节工艺不到位,极易出现漏风、变形、异响、使用寿命缩短等问题。江西宏海通风依托标准化生产车间与全自动数控生产线,总结多年实操经验,拆解螺旋风管加工核心工艺要点,带大家读懂精工制作的标准细节。
原材料适配化选材是工艺首要准则。不同使用场景对螺旋风管材质、厚度要求截然不同,并非统一规格通用。江西宏海通风按需精准选材,普通厂房新风、地下室通风工程,选用优质热镀锌卷材,镀锌层附着力强、不易脱落,性价比更高;针对餐饮厨房高温排烟、化工车间腐蚀性废气工况,选用304不锈钢材质,耐腐蚀、耐高温、不易生锈,适配恶劣工况。同时严格把控板材厚度,大管径、大风量风管加厚选材,杜绝管材运行抖动变形,贴合工程安全标准。
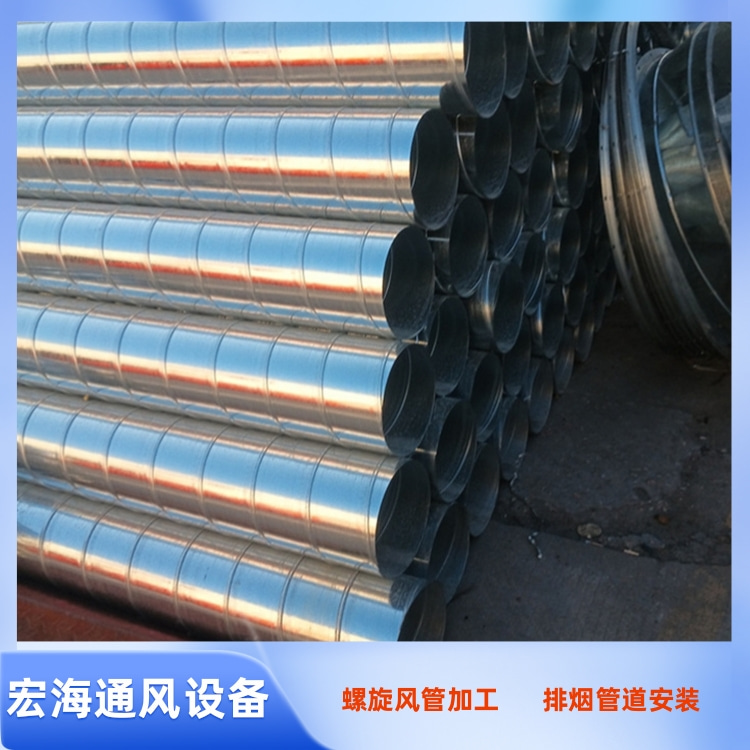
整平送料精度控制,决定风管成型基础品质。很多小厂生产的螺旋风管加工出现管径不圆、管壁凹凸不平的问题,核心原因就是整平工序不规范。宏海通风生产过程中,板材开卷后经过多重整平滚轮精细矫正,彻底消除卷材自带弧度与应力,保证板材全程平直送料。同时精准调控送料速度,匀速进料,避免忽快忽慢导致的成型偏移、管径偏差,从源头保证每一根风管圆整度统一,管壁平整光滑,有效降低通风风阻,提升通风系统运行效率。
螺旋锁边工艺是密封性核心关键。锁缝咬合是螺旋风管的灵魂工艺,直接决定风管是否漏风、抗压是否达标。工厂采用工业级双扣锁边工艺,板材咬合深度、压实力度全程数控精准调控,锁边均匀饱满、紧实严密,无虚锁、无开裂、无缝隙。这种一体螺旋锁缝结构,不仅让风管密封性拉满,杜绝通风漏风、风量损耗问题,还能增强管体环形张力,让风管承压能力更强,长期大风量运行不变形、不松动,有效减少后期维修成本。
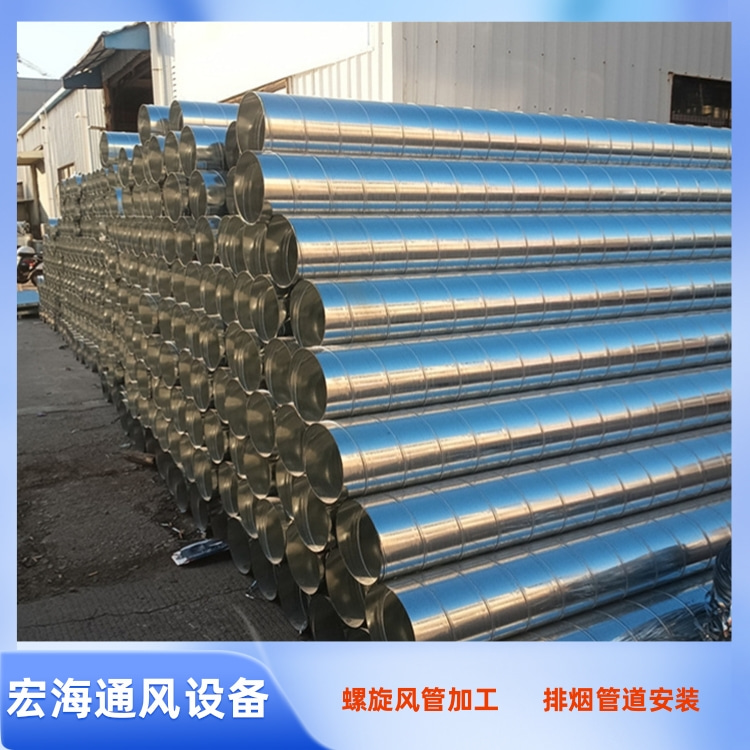
定尺切割与端口精细化处理不可忽视。全自动动态切割工艺,可实现任意长度精准裁切,切割断面垂直平整,杜绝斜口、变形、塌边等问题。切割完成后,专人精细化打磨修整,去除端口毛刺锐边,根据安装工艺需求,可定制平口、卷圆、压筋、法兰预装等工艺,让风管现场对接更紧密、安装更便捷,大幅提升施工效率,缩短工程工期。
成品多重质检,严守出厂品质防线。每批风管生产完成后,工作人员逐一检测管径、长度、圆整度、锁缝密封性、表面外观,抽样开展漏风、抗压测试,杜绝瑕疵品出厂。江西宏海通风专注各类通风管道定制加工,螺旋风管加工、镀锌风管、不锈钢风管、异形配件均可定制,支持来图来料加工,免费勘测设计、包工包料、一站式落地,为各类通风工程提供高品质管材与完善服务。
- 上一篇:没有啦
- 下一篇:螺旋风管加工全流程详解|江西宏海通风源头工厂 2026/11/3